Ingeniería aditiva
Diseñamos y fabricamos piezas y componentes mediante fabricación aditiva (impresión 3D), combinando distintas tecnologías —de polímero y de metal— según los requisitos de cada proyecto.
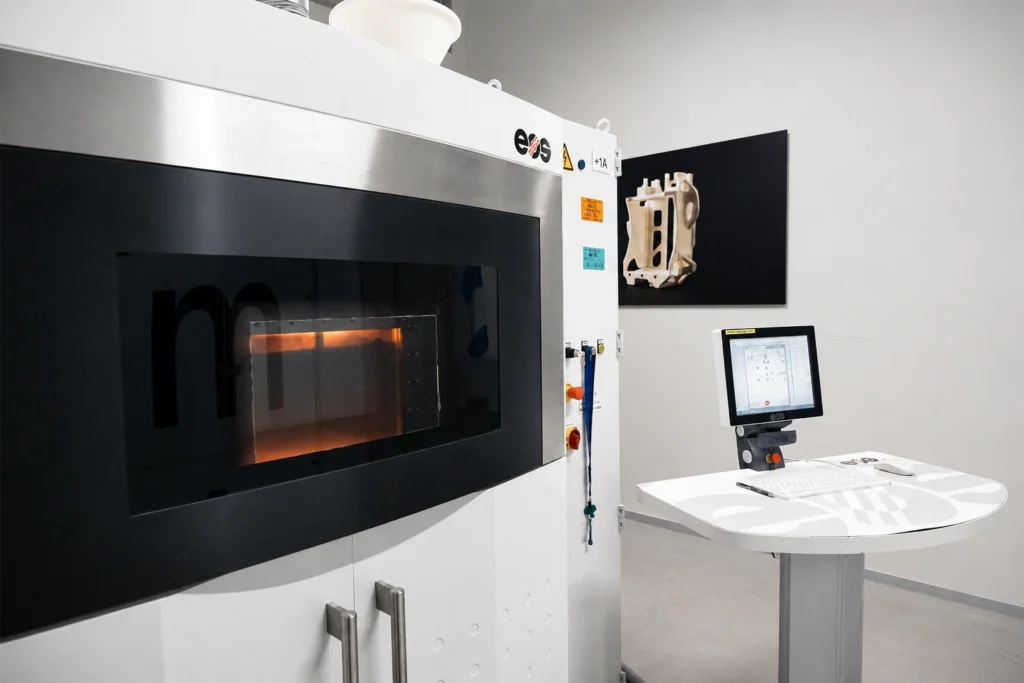
SELECTIVE LASER SINTERING
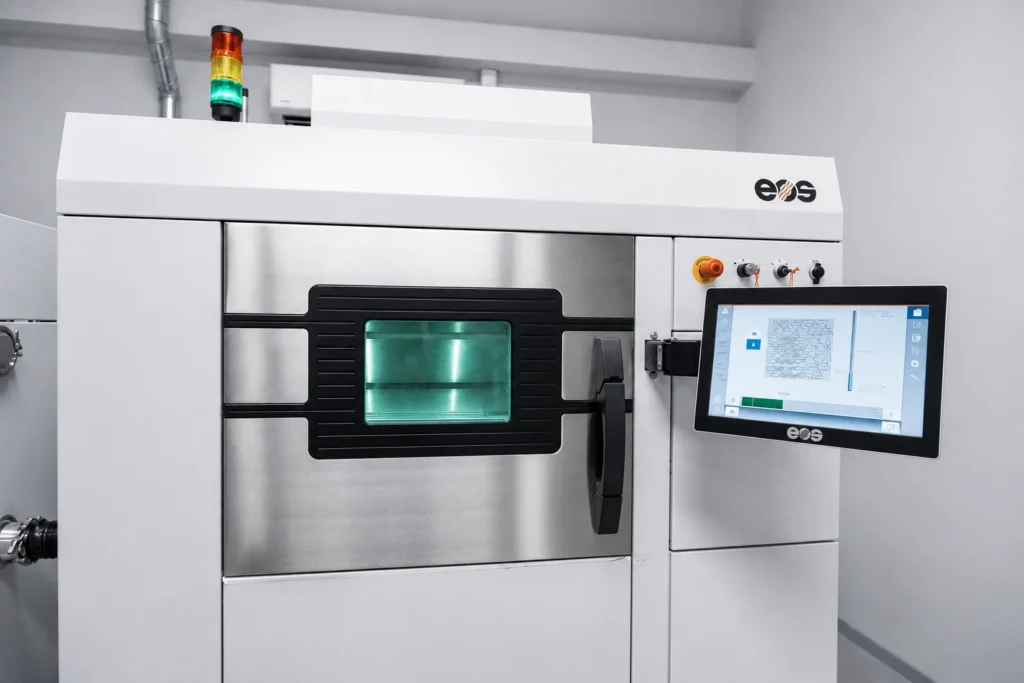
El sinterizado láser (SLS) es una tecnología de fabricación aditiva (AM) que utiliza un láser de alta potencia para sinterizar pequeñas partículas de polvo de polímero en una estructura sólida basada en un modelo 3D.
El material es calentado en la cámara de fabricación a una temperatura próxima a la de fundición y posteriormente un láser lo funde mediante la actuación en zonas determinadas generando la forma de la pieza. Una vez acabada la capa, la base de la cámara se desplaza hacia abajo y se repite el proceso hasta obtener la pieza deseada.
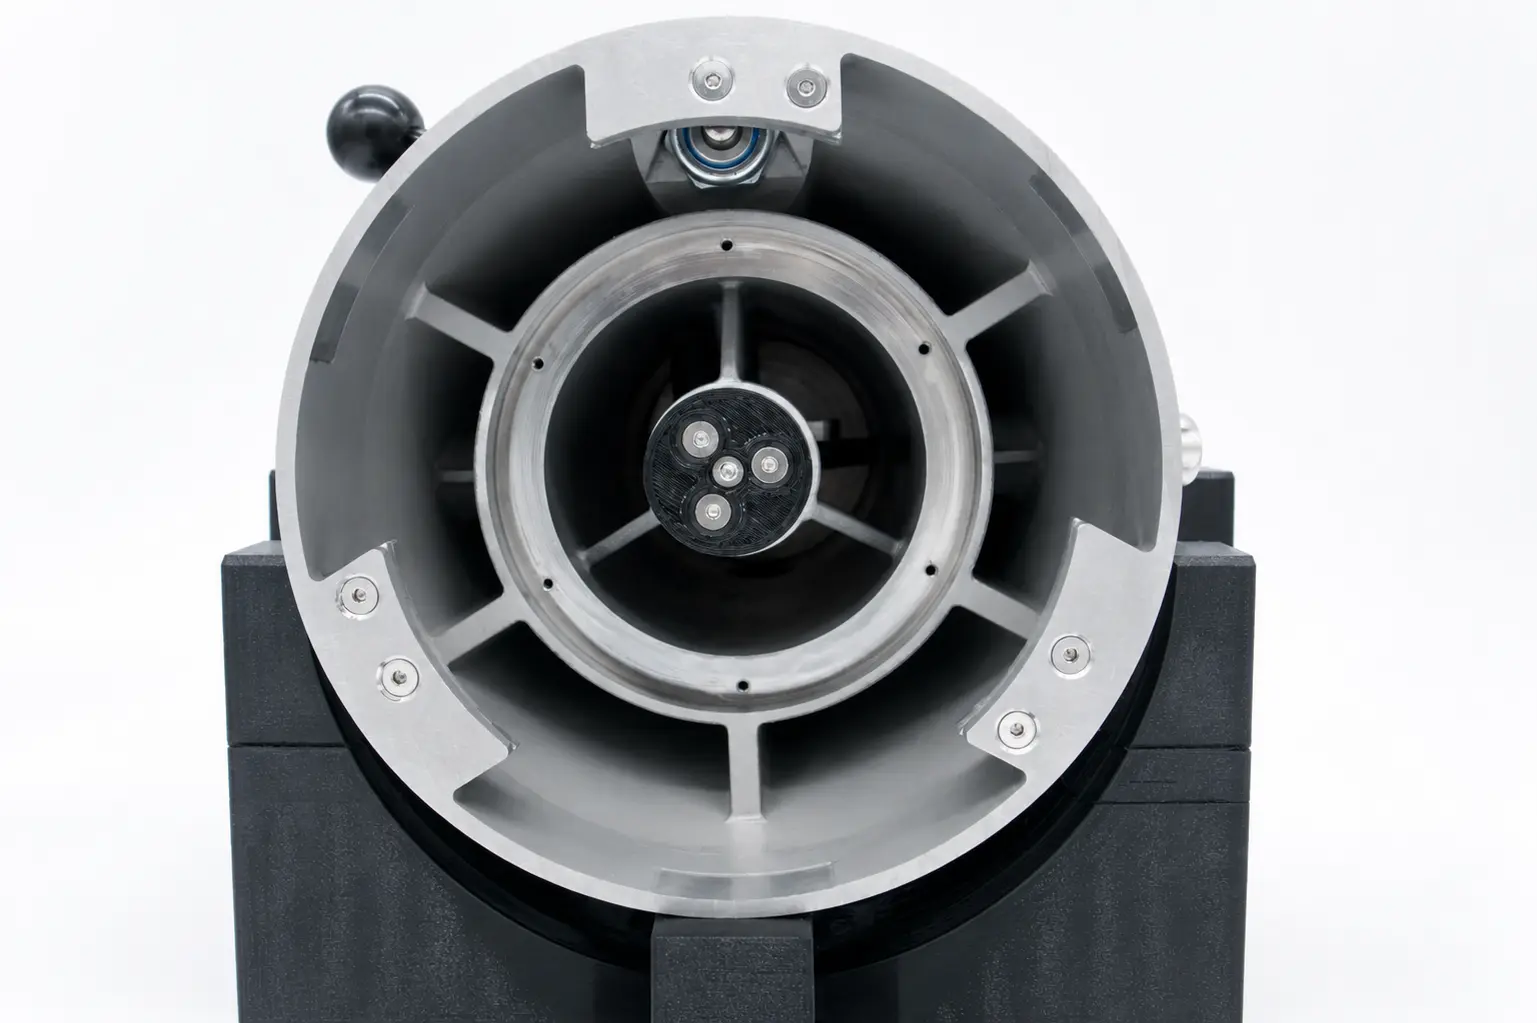
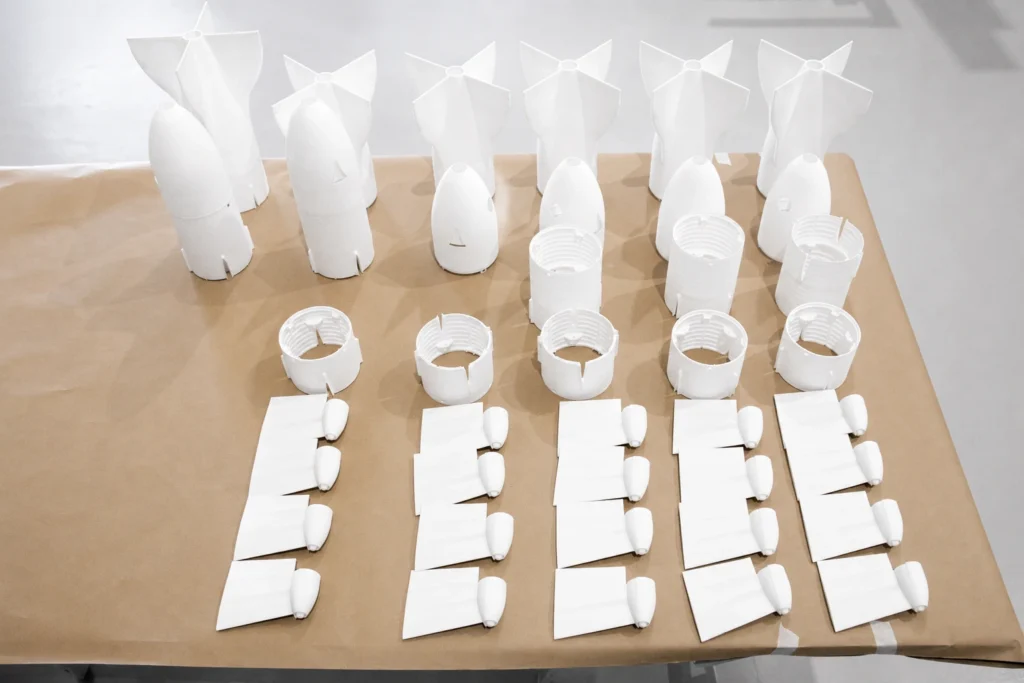
La mayoría de los procesos de fabricación aditiva, como la estereolitografía (SLA), el modelado por deposición fundida (FDM), la fusión selectiva por láser (SLM) y la tecnología PolyJet, requieren estructuras de soporte especializadas, sin embargo las piezas sinterizadas por láser no las necesitan, lo que permite producir incluso las geometrías más complejas antes imposibles.
Características principales
Es adecuada para todas las fases del ciclo de vida de la producción, desde la creación de prototipos hasta la fabricación de pequeñas series o piezas de uso final.Los láseres que sinterizan el polvo tienen una velocidad de producción resolución mucho mayor y son más precisos que los métodos de deposición de capas utilizados en otros procesos.Por lo tanto, es una tecnología destacada por su alta precisión, resistencia mecánica y gran libertad de diseño.
ESPECIFICACIONES TÉCNICAS
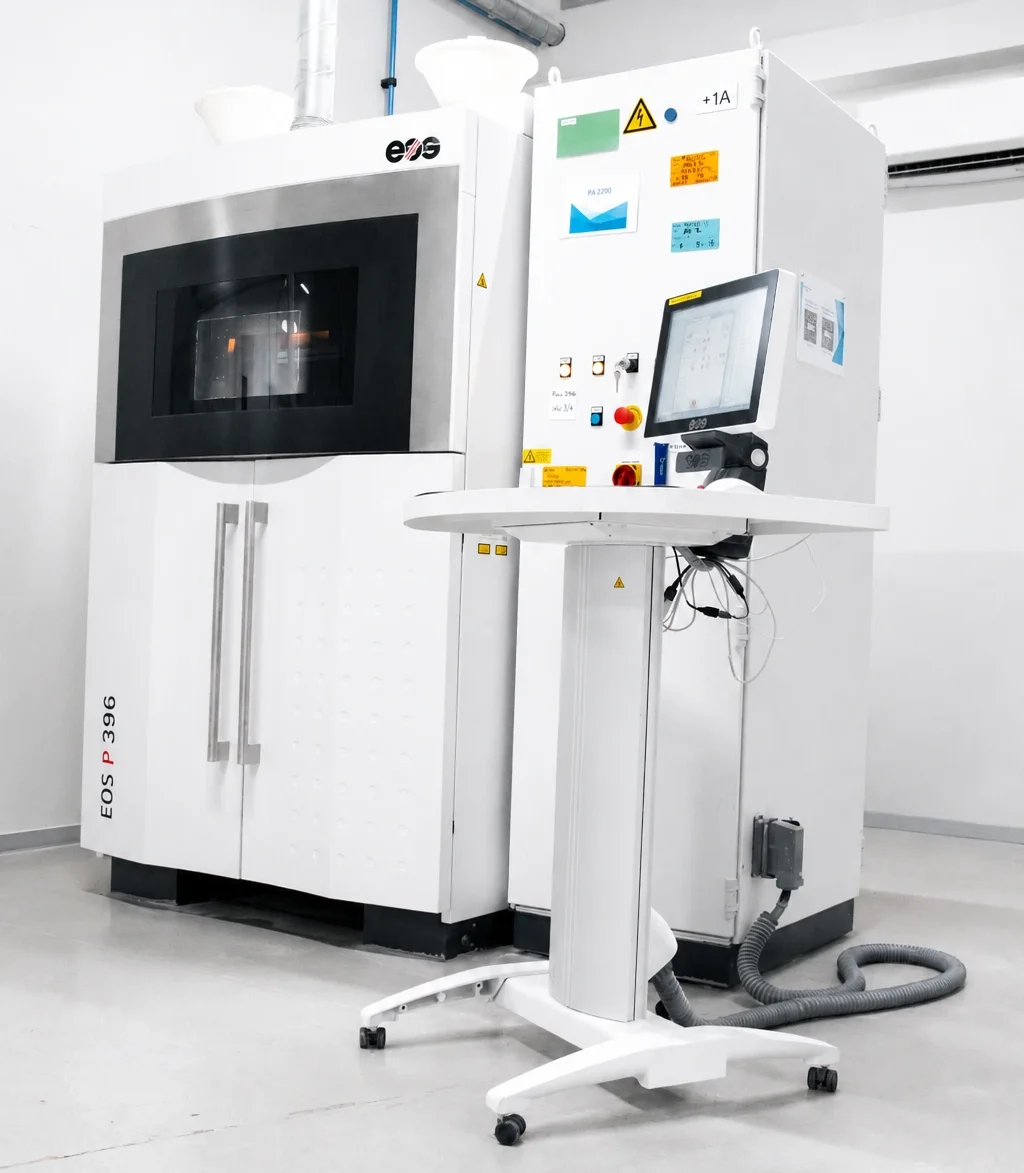
Equipos P396 EOS
- Dimensiones máximas de construcción: Las dimensiones son ilimitadas ya que los componentes pueden estar compuestos por varias subpartes. El volumen de fabricación máxima es de 350 x 350 x 600 mm.
- Precisión estándar: ±0,3% (con un límite inferior de 0,3 mm)
- Grosor de la capa: 0,12 mm
- Espesor mínimo de pared: 0,7 a 1,0 mm
Materiales
Polvos termoplásticos. Destacan por su gran resistencia, durabilidad y flexibilidad. La materia prima no utilizada actúa como soporte durante el proceso, lo que permite crear geometrías complejas.
Poliamidas (Nylon)
- Nylon 12 (PA12): extremadamente popular para prototipos funcionales y piezas de uso final por su gran resistencia a la tracción, al impacto y a la abrasión. En el caso de EOS el material es PA2200, que es biocompatible de acuerdo con la UNE EN ISO 10993-1 y está aprobado para el contacto con alimentos de acuerdo con según regulaciones europeas vigentes y FDA
- Nylon 11 (PA11): conocido por su mayor flexibilidad, ductilidad y resistencia al impacto en comparación con el PA12.
- Nylon con Fibra de Vidrio (GF): aumenta drásticamente la rigidez y la resistencia al desgaste, ideal para carcasas estructurales.
- Nylon con Fibra de Carbono (CF): proporciona una excelente relación resistencia-peso, ideal para reemplazar piezas metálicas ligeras.
- Alumide (Nylon + Aluminio): un polvo cargado de partículas de aluminio que le da a las piezas un acabado metálico, mayor rigidez y una mejor conductividad térmica.
Elastómeros Termoplásticos (TPU / TPE)
Permiten crear piezas elásticas, flexibles y parecidas a la goma, ideales para juntas, sellos y piezas que requieran amortiguación.
Polipropileno (PP)
Un material versátil, resistente a la fatiga y apto para bisagras vivas o contenedores.
FUSE DEPOSITION MODELING
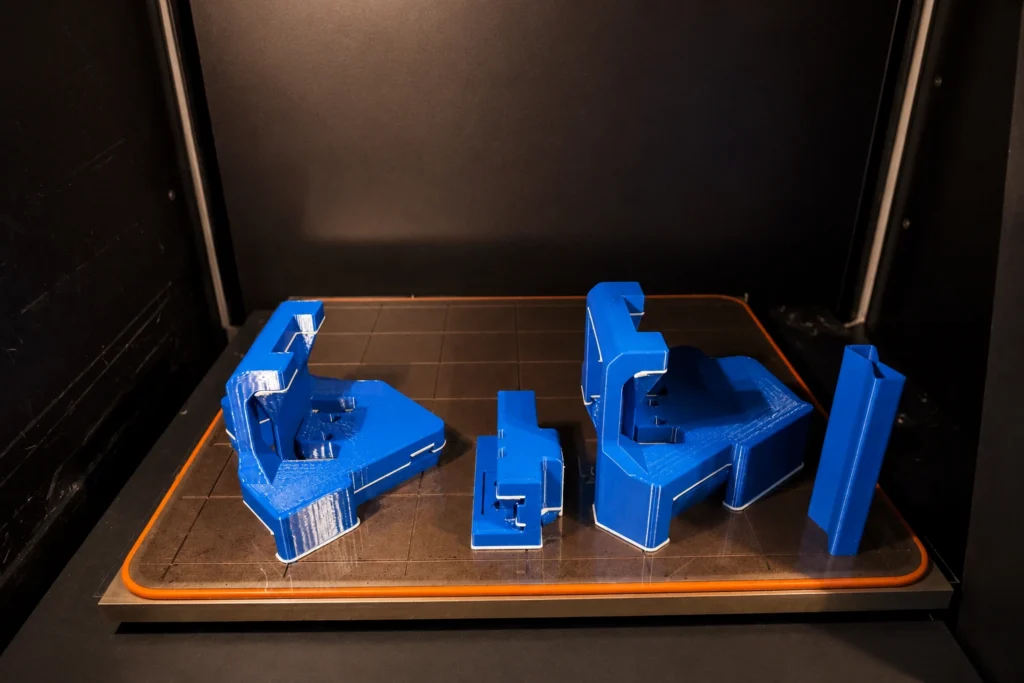
El Modelado por Deposición Fundida (FDM) permite imprimir las piezas capa por capa desde abajo hacia arriba calentando y extruyendo filamento termoplástico. El material que se utiliza es adecuado para piezas grandes y geometrías complejas (prototipos funcionales, herramientas de fabricación duraderas y piezas de bajo volumen).
ESPECIFICACIONES TÉCNICAS
Equipos FORTUS 900 Y FORTUS 400
- Dimensiones máximas de construcción: 914 x 610 x 914 mm.
- Precisión estándar: 0.1% (min +/- 0,2)
- Grosor de la capa: 0,254 mm
- Espesor mínimo de pared: 0,5 – 1,0 mm
Materiales
- ABS: módulo de tracción 1920 MPa; Resistencia al impacto; HDT 86ºC
- ASA: resistencia a la tracción 33 MPa; Módulos de Tracción; HDT 102ºC; Propiedades mecánicas
- PC: IZOD IMPACT; HDT 144ºC; Resistencia flexional; 75MPa; Resistencia a la tracción 58MPa.
- PC-ABS: IMPACTO IZOD; HDT 144ºC; Resistencia flexional 75 Mpa; Resistencia a la tracción 33 Mpa
- PC-ISO: resistencia a la tracción 57MPa Módulo de tracción 200MPa; HDT 144ºC; IMPACTO IZOD 86J/m
- ULTEM 9085: resistencia máxima a la tracción 69 Mpa; HDT 153ºC
- ULTEM 1010: resistencia a la tracción Rendimiento 215ºC Módulo de tracción 3 Gpa; HDT 215ºC; IMPACTO IZOD 25J/m
- PPSF: Resistencia a la tracción 55MPa Módulo de tracción 2100 Mpa; HDT 189ºC; IMPACTO IZOD 58,7J/m
- NYLON12: resistencia a la tracción 50MPa Módulo de tracción 1,5GPa; HDT 95ºC; IMPACTO IZOD 140J/m
- NYLON12 CF: resistencia a la tracción 50MPa; HDT 154ºC; Módulo de tracción 9,5GPa; IMPACTO IZOD 105J/m
- ANTERO (PEKK): resistencia a la tracción 90MPa
Módulo de tracción 2,9GPa; HDT 150ºC; Resistencia al choque 45J/m
POLYJET
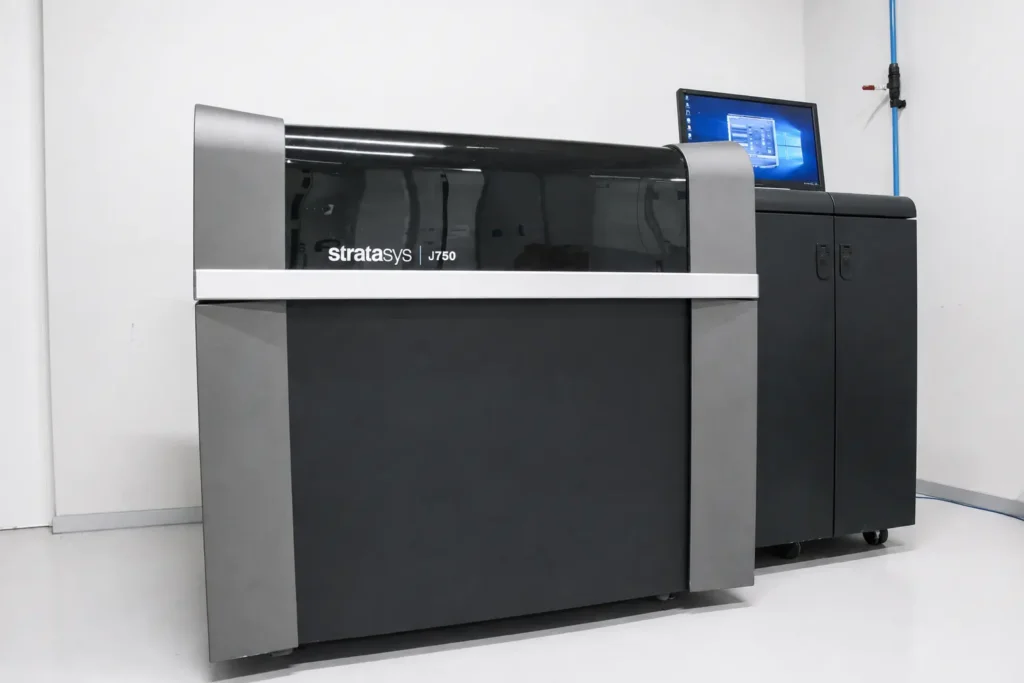
Esta tecnología inyecta resina líquida que es curada instantáneamente por luz UV y permite crear piezas con un alto nivel de detalle y acabado superficial excelente.
Permite imprimir modelos multimaterial, suaves y complejos en una única fabricación. Se obtienen modelos con diferentes colores (gama de colores completa), durezas, niveles de transparencia, y otras propiedades mecánicas dando lugar a ensamblajes de alta complejidad.
Estas características la hacen especialmente interesante para aplicaciones médicas donde un biomodelo preciso e hiperrealista puede aportar beneficios importantes.
ESPECIFICACIONES TÉCNICAS
Equipos J750
- Dimensiones máximas de construcción: las dimensiones son ilimitadas ya que los componentes pueden estar compuestos por varias subpartes. El sobre de construcción máximo es de 490 x 390 x 200 mm.
- Precisión estándar: 0,1 – 0,3 mm (varía según la geometría, la orientación de la pieza y el tamaño de impresión)
- Grosor de la capa: 0,016 mm
- Espesor mínimo de pared: 1,0 mm
Materiales
Esta tecnología de inyección de material dispone de familias de materiales como Agilus30, VeroClear, Vero (PolyJet materials) y FullCure materials, que se caracterizan por permitir la fabricación de piezas con alta resolución, excelente acabado superficial y gran precisión, así como la posibilidad de combinar múltiples propiedades en una sola pieza (multimaterial).
- Materiales elastoméricos (como Agilus30): adecuados para simular comportamientos flexibles, como tejidos blandos.
- Materiales transparentes (como VeroClear): utilizados para la visualización de componentes internos o simulación de elementos tipo vidrio.
- Materiales rígidos y opacos (familia Vero): ideales para prototipos visuales con gran nivel de detalle.
- Materiales multifuncionales (familia FullCure): abarcan una amplia gama de propiedades: rígidas, flexibles, transparentes y coloreadas.
Gracias a esta versatilidad, estos materiales son especialmente adecuados para prototipado avanzado, validación de diseño, aplicaciones médicas y modelos hiperrealistas.
ELECTRONIC BEAM MELTING
La tecnología de fusión por haz de electrones (EBM) ofrece una alta resolución para materiales metálicos y un acabado superficial optimizado.
La capacidad única de apilamiento del proceso EBM permite la máxima utilización del volumen de fabricación, ya que el polvo sin fundir actúa como soporte. Posibilita la fabricación de estructuras trabeculares avanzadas.
Se utiliza para fabricar implantes totalmente personalizados que se desarrollan a partir de tomografías computarizadas (TAC) de los pacientes.
La cámara de vacío de alta temperatura asegura un entorno de trabajo limpio y controlado que mejora las propiedades mecánicas de las piezas.
ESPECIFICACIONES TÉCNICAS
Equipos Arcam EBM Q10
Es el equipo de fusión por haz de electrones diseñado específicamente para la producción de implantes ortopédicos.
- Dimensiones máximas de construcción: 210 x 210 x 210 mm
- Precisión estándar: 0,3% (min +/- 0,25)
- Grosor de la capa: 0,050 mm
- Espesor mínimo de pared: 1,0 mm
Materiales
Ti₆Al₄V
Aleación de titanio ligera (elevada relación resistencia/peso) con unas excelentes propiedades mecánicas y alta resistencia a la corrosión y a la temperatura.
Es ampliamente utilizada en sectores como el aeroespacial y biomédico, siendo ideal para prototipos funcionales y piezas finales de alto rendimiento, especialmente en tecnologías como EBM.
DIRECT METAL LASER SINTERING
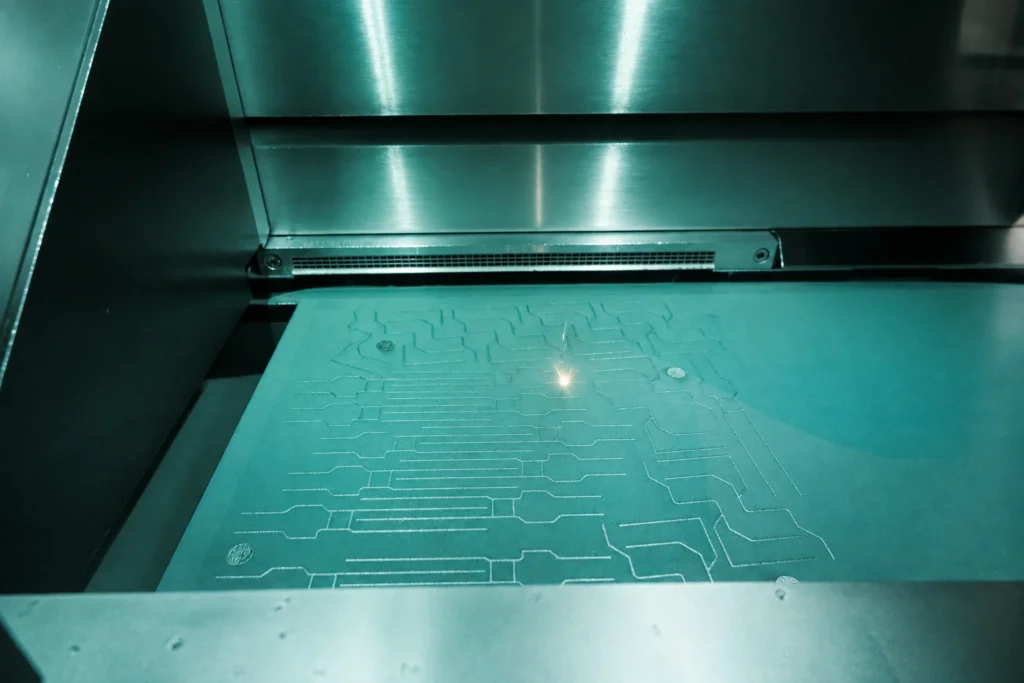
Esta tecnología de fabricación aditiva metálica, DMLS, permite la producción de piezas con alta densidad y superiores a la de la fundición, excelentes propiedades mecánicas y gran precisión dimensional, siendo adecuada tanto para prototipos funcionales como para piezas finales de alto rendimiento.
Utiliza un láser de alta potencia para fundir selectivamente polvo metálico capa a capa, generando componentes completamente densos. Debido a la naturaleza del proceso, requiere estructuras de soporte que ayudan a fijar la pieza a la plataforma, disipar el calor y evitar deformaciones durante la fabricación.
Permite fabricar geometrías complejas, incluyendo canales internos, estructuras aligeradas y diseños optimizados, lo que la hace especialmente adecuada para sectores como el aeroespacial, médico e industrial.
ESPECIFICACIONES TÉCNICAS
Equipos M290 EOS
- Dimensiones máximas de construcción: 400 x 400 x 400 mm.
- Precisión estándar: 0.1% (min +/- 0,2)
- Grosor de la capa: 0,5 – 1,0 mm
- Espesor mínimo de pared: 0,5 – 1,0 mm
Materiales
Estos materiales se caracterizan por permitir la fabricación de piezas con alta densidad, excelentes propiedades mecánicas y gran precisión, siendo adecuados tanto para prototipos funcionales como para piezas finales de alto rendimiento.
- Aceros maraging (MS1): ofrecen alta resistencia mecánica y dureza, siendo ideales para moldes, utillajes y aplicaciones sometidas a esfuerzos elevados.
- Aceros inoxidables (316L): alta resistencia a la corrosión y buena ductilidad, adecuados para aplicaciones en entornos agresivos, industria médica y alimentaria.
- Superaleaciones base níquel (Inconel 718): presentan excelente resistencia mecánica y estabilidad a altas temperaturas, utilizadas en sectores exigentes como el aeroespacial y energético.
- Aleaciones de aluminio (AlSi10Mg): caracterizadas por su baja densidad, buena resistencia mecánica y conductividad térmica, ideales para aplicaciones donde el peso es un factor crítico.
Gracias a esta variedad de materiales, la tecnología DMLS es especialmente adecuada para fabricación avanzada en sectores como aeroespacial, automoción, médico e industrial, donde se requieren piezas complejas con altas prestaciones.